全站搜索
MAXIMIZING SPACE REVOLUTIONIZING LOGISTICS
Solution
在医药与医疗器械行业中,仓储物流系统不仅要高效,更要符合 GSP、GMP 及医疗器械生产质量管理要求。材质合规、洁净可控、批次可追溯、先进先出执行,是医药仓储与物流装备的核心底线。我们的方案覆盖药品常温库、阴凉库、冷库、GMP 洁净车间、医疗器械成品库、原辅料库、包材库及医院物资库等场景,帮助企业在合规前提下实现高密度存储、自动化流转与全流程可追溯。
解决方案特点:
解决方案优势:
我们的医药与医疗器械行业智能仓储解决方案将帮助企业在满足合规要求的基础上,显著提升仓储空间利用率、作业效率和库存管理水平,同时降低人工差错与质量风险。无论您是制药企业、医药流通企业、医疗器械生产企业、医院物资管理部门,还是第三方医药物流企业,我们的解决方案都能为您提供适配的仓储物流系统。
Customer Stories
项目背景:
该企业需要建设符合医药与医疗器械管理要求的智能仓储系统。原有仓储存在空间利用率不足、批次管理难度大、拆零拣选依赖人工经验、洁净区存储规范性要求高等问题,希望在满足 GSP/GMP 相关要求的前提下,提升仓储密度、拣选效率与追溯能力。
解决方案:
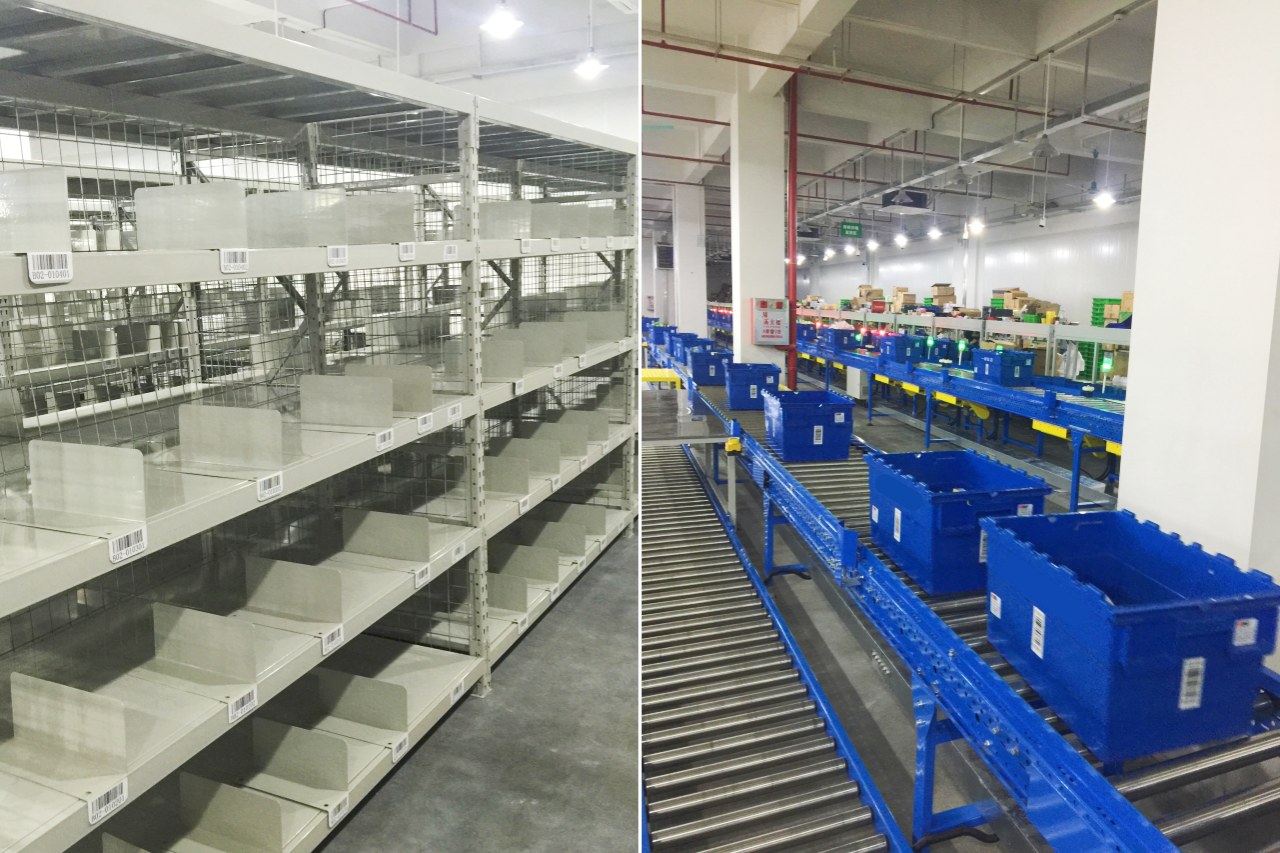
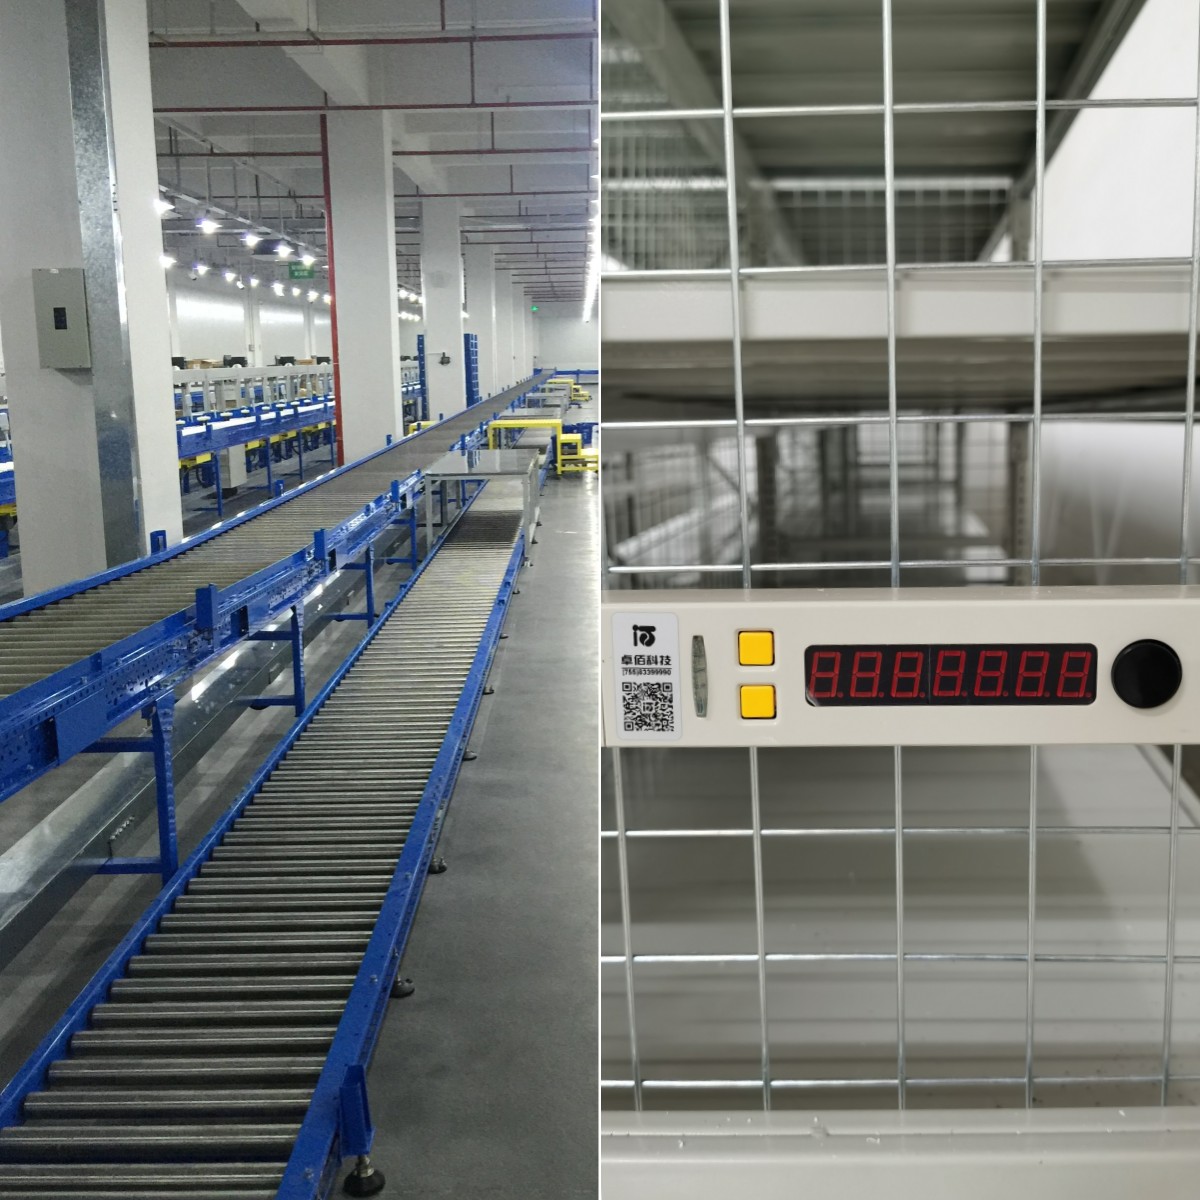
我们根据该企业常温库、阴凉库、洁净车间及医疗器械存储等不同区域,规划了分材质、分场景的仓储物流系统:常温与阴凉库采用冷轧钢静电喷塑或热镀锌货架,高湿区域优先选用热镀锌材质,洁净及无菌相关区域配置 304/316L 不锈钢货架。同时为每个储位配置标准化条码标签,在拣选面部署电子标签亮灯拣选终端,并配套滚筒输送线、弯道与分拣口信号灯,结合 WMS/WCS 系统实现自动化存取、按灯拣选与全流程追溯。
该方案有效提升了仓储空间利用率与出入库效率,显著降低人工找货时间与拣选差错率,同时为批次管理、效期控制、先进先出和质量追溯提供了可靠的系统支撑,帮助企业实现医药与医疗器械仓储的规范化、自动化和高效化运行。
 中粤华腾-仓库物流设备